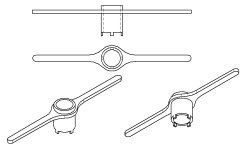
Nachfertigung Nr. 2 Sonderwerkzeug 401 589 02 07 Getriebe

mhame

New member
27. März 2007
8.278
46
48
nicht mehr im Forum aktiv
Membership Unimog Club Gaggenau
411
Hallo Schrauber,

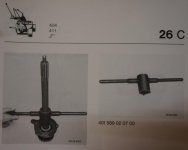
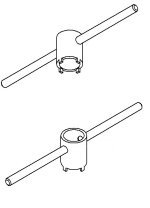
hier geht es um die Nachfertigung des Getriebesonderwerkzeuges 4015890207-00. Es handelt sich um den Zapfenschlüssel zum Lösen der Wellenmutter an der Getriebeeingangswelle vom 411 und 404 Getriebe. Der Schlüssel muss auf die Getriebeeingangswelle gesteckt werden, weshalb die Verwendung eines Standard-Zapfenschlüssels nicht möglich ist.


Gruß
Markus
 

Anhänge

  • Sonderwerkzeug.jpg
    Sonderwerkzeug.jpg
    32,6 KB · Aufrufe: 1.889
  • Modell.jpg
    Modell.jpg
    34,9 KB · Aufrufe: 1.889
Ich habe mir selbst schon so einen Schlüssel gebaut und kann sagen, die Anforderungen die an den Schlüssel gestellt werden sind enorm hoch,weswegen die Material Auswahl eventuell das schwierigste werden dürfte.

Ein Zentrierstück was zusammen schraub oder steckbar ist und auf die Eingangswelle und in den Schlüssel passt wäre beim lösen dieser Mutter hilfreich.
 
Hallo Hannes,

was ist enorm?

Wenn ich mal von M35 ausgehe und 8.8 als Festigheit der Mutter annehme, sind das Anzugsmoment ca. 2200Nm. Ich wage zu bezweifeln, dass das Moment von einem Menschen mit diesem Werkzeug ohne Verlängerung aufgebracht werden kann. Bei vier Zapfen mit einem Querschnitt von 21mm² pro Zapfen ist mit Abscherkräften von 540N/mm² zu rechnen. Das sollte einer Zugfestigkeit von ca. 720N/mm² entsprechen. Strukturkerben etc. nicht berücksichtigt.

Wenn wir einen Werkstoff im Bereich S355JR wählen, erreichen wir dieses Nennanzugsmoment nicht, sind aber durchaus im einem Bereich, wo sich ein Mensch mit dem Werkzeug schon anstrengen muss. Auf eine Wärmebehandlung soll verzichtet werden, da ich die Zähigkeit ausreichend hoch gehalten werden soll. Hochfeste Materialien, wie Feinkornbaustahl (SxxxM/Q), sind schwerer zu beschaffen und zu bearbeiten.

Kannst du "enorm" für mich mit Kraft, Moment oder Spannung genauer definieren?

Gruß
Markus
 
Hallo guten Morgen Markus,

deine Idee finde ich Klasse das Werkzeug nach zu bauen.

Mein Sohn hat auch schon so ein Werkszeug im Frühjahr für unserer 411er Getriebe zum zerlegen gefertigt. Mein Freund hat das Material beigestellt. Den Frage ich mal nach der Materialqualität. Bei uns ist die Nutmutter so fest angezogen gewesen, das die angeschweißten Rundmaterial verbogen und auch abgerissen sind. Als Tipp, wenn es nicht gleich lösbar ist; punktuelle Wärme auf die Nutmutter hilft Wunder.

Heute würde ich einen Sechskant anstelle des Rundmatierals anfräsen.

Von daher ich habe das Werkzeug schon.. :technik

Bei Fragen kannst Dich gerne melden.

LG Thomas
 
Hallo Freunde,
Mir hat der Schlüssel in meinem Werkzeugsatz gefehlt, daraufhin kam Markus auf die Idee diesen auch nachzufertigen. Ich häte nie gedacht, das die Nachfrage doch so groß ist. Das freut mich sehr!
Die Anforderung an den Rohrschlüssel scheint doch sehr hoch zu sein.
@Markus:
Sollten Wir nicht doch wie ursprünglich angedacht dazu hergehen,, statt der originalen Rohrgriffe, das stabilere Flachstahl als Griffstück anzusetzen? Funktionalität vor Originalität?

Gruß
Jochen
 
Liebe Schrauberkollegen,

ich freue mich über die rege Diskussion und denke wir werden eine Lösung finden. Was allen klar sein sollte, ein unzerstörbares Werkzeug wird dabei nicht herauskommen :!:

Betrachten wir die Aufgabe mal von der technischen Seite:

Die in der E-Teileliste angegebene Wellenmutter DIN 70 852 M35x1,5 mit Sicherungsblech dient der axialen Lagesicherung des Lagers der Getriebeeingangswelle / Getriebe-Antriebswelle. Diese Lösung ist bei allen 2010, 401, 411 und 404 Getriebe so zu finden (möglicherweise auch bei weiteren Getrieben).

Leider habe ich in keinem meine WHBs ein Anzugsmoment für diese Nutmutter gefunden. :cry: Die im Maschinenbau üblichen Werte dür Gewindeabmessungen M35/M36 können wir hier wohl nicht ansetzen, denn dann wären wir bei 8.8 schon bei 2200Nm. Das ist mit einem Werkzeug und einem Heblarmlänge von ca. 160mm mit der Hand nicht zu leisten.

Also gehen wir von einer Sicherungsfunktion aus. Hier werden bei vergleichbaren Muttern 70-100Nm als Losbrechmoment angegeben. Mir ist klar, dass es in der Praxis Fälle gibt, die ein größeres Losbrechmoment erfordern.
Sollte jemand genauere Erkenntnisse haben, lasse ich die gerne in das Projekt einfließen.

Ich setze mal als zu übertragendes Moment 250Nm an. Das Moment wird auf einem Wirkteilkreis von 50mm - 1,5mm = 48,5mm über vier Zapfen übertragen. Der wirksamme Hebelarm ist also 24mm (24,25mm).

Bei 250Nm muss also eine Tangentialkraft von 250Nm/0,024m =10416N übertragen werden. Es steht eine Fläche pro Zapfen von 3,2x7mm = 22,4mm² zur Verfügung. Die Gesamtfläche ist bei vier zapfen 89,6mm².

Demnach wird eine Scherfestigkeit von mindestens 10416N/89,6mm² = 116,2N/mm² erfoderlich. Setzen wir mal grob die Scherfestigkeit mit 1/3 an (Annmerkung: Vergleichspannungsrechnung ist mir bekannt, ich vereinfache hier bewußt), kommen wir auf eine Zugfestigkeit von 350N/mm²

Diese Werte bietet und ein S355JR ohne Probleme, da unsere Forderung im Bereich der Streckgrenze liegt, die Zugfestigkeit ist deutlich höher. Da keiner bei -20°C mit dem Werkzeug arbeiten wird, ist JR ausreichend für die Kerbschlagarbeit.

Um die Belastung in den Griffen mache ich mir gesondert Gedanken.

Was haltet ihr von 250Nm als übertragbares Moment :?: :?:

Gruß
Markus

P.S. Wer über ein solches Werkzeug verfügt und eine Härtemessung oder Spektralanalyse vornehmen kann ist willkommen!
 
Hallo Markus,
Mit ein ca 40 cm langen Hebel auf beiden Seiten war nichts zu machen. Die Zapfen haben sich verbogen. Ohne Wärme war der Mutter nicht bei zu kommen. Zu lässt rutschte der Schlüssel immer aus den Nuten, weshalb wir einen zentrierten Schlüssel bauten, mit Wärme und viel Kraft (40 cm Hebel) ging die Mutter auf. Ich vermute mal, da waren gut 60 kg an jeder Seite des Schlüssels zu Gange(40 cm Hebel).
 
Hallo Hannes,

leider liegt mir die DIN 33411 nicht vor, aber bei der DGUV 5048-2 habe ich dür einen Mann 450N beim Schieben gefunden. Da seid ihr mit 60KG je Seite schon sportlich unterwegs gewesen.

Wenn ihr mit zwei mal 60kg bei 0,4m Hebelarmlänge gearbeitet habt, sind das 480Nm. Also deutlich mehr als meine Annahme.

Um das Herausspringen der Zapfen aus den Nuten zu vermeiden, könnte man einen Stellring auf der Abtriebswelle aufklemmen, der die axiale Bewegung des aufgesetzen Werkzeugs verhindert. Luxus wäre, wenn wir noch ein Axiallager dazwischen packen.

Gruß
Markus
 
:!: :!: :!: Jeder darf bei diesem Workshop gerne seine Ideen einbringen! :!: :!: :!:

Vorstellbar wären Griffe die in den Grundkörper eingeschraubt werden. Das könnte man so gestalten, dass diese sich gleichzeitig auf der Welle abstützen und dem Werkzeug halt geben.

Hier mal eine Lösung aus einem Laserteil und einem Drehteil. Das Laserteil könnte man 8-10mm dick machen und mit einer beidseitigen umlaufenden Kehlnaht verbinden.

Gruß
Markus
 

Anhänge

  • Alternative 1.jpg
    Alternative 1.jpg
    63,7 KB · Aufrufe: 827
Hallo Thomas,

danke für dein Feedback. Thomas aus HH hat mir auch schon ein paar Tipps gegeben. Mit dem Sechskantmaterial wird die Beschaffung sicher noch schwerer als bei dem Rundmaterial.

Mit der Werkstoffgüte, Festigkeit müssen wir sorgfältig umgehen, wenn wir anschließend noch schweißen wollen.

:idea: Ich denke es ist Konsens, dass wir uns auf Funktion und nicht Originalität konzentrieren. :idea:

Gruß
Markus
 
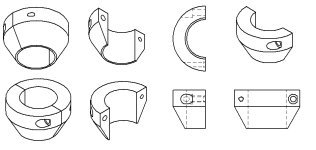
Zu dem angesprochenen Problem, dass der Schlüssel mit den Zapfen aus der Wellenmutter springt, könnte ich mir eine wie von Hannes vorgeschlagene Zentrierung und axialen Stopper vorstellen, der auf die Getriebeausgangswelle geklemmt wird.

Es werden zwei der Teile benötigt, die nach dem Ansetzen des Werkzeugs auf die Nutmutter mit der Schrägen in das Werkzeug eingesetzt werden und dann mit zwei Zylinderkopfschrauben M5 zusammengeschraubt werden. Mittels Reibung auf der Eingangswelle klemmt die Zentrierung und verhindert die axiale Bewegung. Zwischen Zentrierstück und Werkzeug muss etwas Spiel bleiben, damit die Nutmutter etwas kosgeschraubt werden kann, da sie sich dabei axial bewegt. Nach dem Lösen Zentrierung entfernen und die Mutter komplett losschrauben.


Gruß
Markus
 

Anhänge

  • Zentrierteil.jpg
    Zentrierteil.jpg
    73,2 KB · Aufrufe: 820
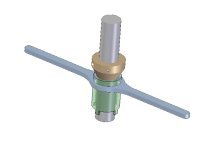
Hier noch ein Bild, wie das Werkzeug im Einsatz aussehen könnte. Auf die Nutmutter habe ich verzichtet.

Gruß
Markus
 

Anhänge

  • Werkzeug auf Welle.jpg
    Werkzeug auf Welle.jpg
    32,2 KB · Aufrufe: 817
Hallo Markus,

das Zentrierstück ist zwar eine saubere Sache. Jedoch würde ich darauf verzichten. Denn mit einfachen Hilfsmitteln, z. B. einem längs aufgeschnittenen Schlauch, könnte ausreichend genau zentriert und mit einer Gripzange axial gesichert werden.